Autoklaavit pilottieriin: Puhdastilojen suunnittelu, mitoitus ja validointi
Pilottierä on kohta, jossa formulaatio lakkaa olemasta asiakirja ja alkaa tuottaa jotain, jota voit testata, arkistoida ja lopulta skaalata. Autoklaavista tulee yleensä ensimmäinen laite, jonka on todistettava itsensä, koska koelaitos ei voi siirtyä eteenpäin ennen kuin sen sterilointisykli on toistettava kuorma toisensa jälkeen. Autoklaavien määrittäminen pilottieriin ei siten merkitse 121 celsiusastetta lämpenevän astian ostamista vaan enemmän sterilointivaiheen suunnittelua, joka on edelleen järkevä, kun prosessi siirtyy kaupalliseen mittakaavaan.
Rakennamme puhdastilakuoret lääke-, lääke-, elintarvike- ja puolijohdeasiakkaille, ja pilottisarjat ovat lähes aina piirustuspöydän monimutkaisimpia huoneita. Laitteet saapuvat ennen kuin layout on jäätynyt. Kuormat vaihtuvat viikoittain. Validointipaperityö alkaa ennen seinien valmistumista. Tämä opas kattaa päätökset, jotka aidosti muokkaavat pilottimuotoista autoklaaviprojektia kammion mitoituksesta ja syklin kehittämisestä alusta ympäröiviin paneeleihin, oviin ja siirtolaitteisiin.
Miksi pilotti-eräautoklaavit eivät ole pieniä tuotantoautoklaaveja?
Tuotantosterilaattori ostetaan toistamaan yksi validoitu sykli tuhansia kertoja. Pilotti-eräautoklaavi ostetaan vastaamaan kysymyksiin. Kestääkö tämä media pitoajan. Pysyykö tämä suodatinkokoonpano ehjänä. Pääseekö tämä pakkaus höyryä kylmään kohtaan? Nämä kaksi työtä vetää eritelmiä eri suuntiin, ja ero näkyy kauan ennen kuin kukaan kirjoittaa ostotilauksen.
Pilottiyksiköt tarvitsevat yleensä enemmän datakanavia, joustavampaa reseptien hallintaa ja laajemman toimintakaistan alipaineelle ja paineelle. Ne asennetaan myös tiloihin, jotka on suunniteltu johonkin muuhun, minkä vuoksi aluksen ympärillä oleva puhdastilakuori ansaitsee huomion ennemmin kuin projektin lopussa.
| Harkinta | Pilotti-eräautoklaavi | Tuotantoautoklaavi |
|---|---|---|
| Kammion tilavuus | Usein 50-500 litraa | Usein 1000 litraa ja enemmän |
| Kuorman vaihtelu | Monta eri kuormaperhettä joka kuukausi | Pieni määrä kiinteitä, vahvistettuja kuormia |
| Jakson taajuus | Muutama kierto päivässä tai viikossa | Jatkuvat vuorot, korkea käyttöaste |
| Ohjausfilosofia | Joustavat reseptit raskaalla tiedonkeruulla | Lukitut ohjelmat kirjausketjuilla |
| Vahvistusfokus | Syklin kehitys, kuormituskartoitus, uusintatutkimukset | Säännöllinen seuranta ja määräajoin uudelleenkelpoisuus |
| Huonesuhde | Usein jälkiasennettu monikäyttöisiksi sviiteiksi | Tarkoituksenmukainen kammio erityisillä apuohjelmilla |
Käytännön pohjimmiltaan on, että pilottiautoklaavi tulisi määrittää joustavuuden ja dokumentaation perusteella, ei pienimmän mahdollisen sykliajan ympärille. Suorituskyvyllä on tässä vaiheessa paljon vähemmän merkitystä kuin kyvyllä osoittaa, että jokainen ajettava kuorma on todella steriloitu.
Oikean autoklaavityypin valinta pilottityötä varten
Pilottimittakaavassa steriloinnissa ei ole yhtä oikeaa konfiguraatiota. Oikea valinta riippuu siitä, mistä kuorma tulee, minne se menee jakson jälkeen ja kuinka paineistetaan huone. Kolme kokoonpanoa kattaa suurimman osan pilottiprojekteista.
Vaakasuuntaiset kaksioviset läpivientiyksiköt
Seinän läpi asennettu kaksiovinen yksikkö erottaa likaisen puolen puhtaasta, joten materiaalit tulevat valmistus- tai pesualueelta ja poistuvat suoraan steriiliin ytimeen. Koe-erille tämä on yleensä tyylikkäin järjestely, koska se poistaa manuaalisen siirtovaiheen ja vähentää uudelleenkontaminaatioriskiä. Se vaatii kuitenkin huoneen asettelun päättämistä ajoissa, koska seinäläpivienti, oven heilahdus ja kahden huoneen välinen paine-ero on kaikki sovitettava yhteen ennen paneelien tilaamista.
Pysty- ja pöytästerilointilaitteet
Pystysuuntaiset ylhäältä ladattavat ja pöytäkoneistot sopivat laboratorioihin, joissa lattiatila on ahdas ja kuormat ovat pieniä, kuten lasitavarat, pienet instrumentit ja näyteastiat. Ne on helpompi asentaa ja helpompi siirtää, kun pilottipaketti konfiguroidaan uudelleen. Kompromissit ovat ergonomisia. Raskaan korin nostaminen kuumasta kammiosta on todellinen turvallisuuskysymys, ja ympäröivän huoneen on silti kestettävä lämpöä, kosteutta ja kondenssivettä, jota laite vapauttaa poiston aikana.
Kuorman sovittaminen kiertoon
Ennen kuin valitset laitteiston, luettele jokainen kuormaperhe, jonka pilottitehdas odottaa toimivan. Varhaisen vaiheen laitoksen realistinen luettelo sisältää yleensä seuraavat tiedot.
- Vesiliuokset ja väliaineet suljetuissa pulloissa, jotka tarvitsevat hidasta poistoa ja hallittua jälkijäähdytystä ylikuumenemisen välttämiseksi.
- Lasitavarat, instrumentit ja pienet metalliosat käärityillä tarjottimilla, jotka riippuvat tehokkaasta ilmanpoistosta ja luotettavasta kuivausvaiheesta.
- Suodattimet, letkut ja kertakäyttöiset kokoonpanot, jotka vaativat lempeää tyhjiönopeutta, jotta herkät osat eivät vaurioidu.
- Jätteet ja saastuneet kiinteät aineet autoklaavipusseissa, jotka tarvitsevat kuormantunnistuksen ja turvallisen poistoreitin.
- Takit, pyyhkeet ja muut huokoiset tavarat, jotka ovat klassisen vaikein kuormitus höyryn tunkeutumiselle ja tavallinen huonoin tapaus validoinnissa.
Kammion mitoitus ja kuorman kartoitus pilottierille
Mitoitus alkaa pahimmasta kuormasta, ei keskimääräisestä. Mittaa suurin ja tihein yhdistelmä esineitä, jotka aiot steriloida yhdellä kertaa, lisää kori tai teline ja anna sen jälkeen noin 10–15 prosenttia korkeutta. Se päätila ei ole hukattua tilaa. Se mahdollistaa höyryn kiertämisen kuorman ympärillä ja estää sinua huomaamasta kuusi kuukautta asennuksen jälkeen, että päätuotteesi kuorma ei enää sovi.
Kammion muoto on yhtä tärkeä kuin tilavuus. Pitkä, matala kammio sopii pulloalustalle ja pitkille letkukokoonpanoille, kun taas korkeampi kammio sopii pinottuille koreille. Tyhjennysasento, hyllyvälit ja oven välys vaikuttavat siihen, kuinka nopeasti kuljettajat voivat lastata ja purkaa aluksen, ja luotsisarjassa työ on todellinen osa päivittäistä aikataulua.
| Lataa perhe | Tyypillinen pakkaus | Kierrä prioriteetti |
|---|---|---|
| Vesipitoinen väliaine | Korkkipullot, 250-1000 millilitraa | Hidas pakokaasu ja hallittu jäähdytys |
| Lasitavarat ja instrumentit | Pakatut alustat ja pussit | Ilmanpoisto ja kuivaus |
| Suodattimet ja letkut | Suljetut pussit tai yhdistetyt kokoonpanot | Hellävarainen tyhjiö, ei aggressiivista kuivumista |
| Saastunut jäte | Autoklaavipussit toissijaisessa astiassa | Kuormantunnistus ja turvallinen pakokaasu |
| Huokoiset tavarat | Takit, pyyhkeet, tekstiilit | Syvä tyhjiö ja pitkä höyryaltistus |
Kun lastilista ja kammion koko on sovittu, voidaan suunnitella tilan pohjaratkaisu aluksen ympärille. Tässä kohtaa laitevalinnasta ja puhdastilojen rakentamisesta on päätettävä yhdessä, sillä kammion koon muutos siirtää ovia, viemäriä ja kanavia.
Cycle Development and Validation Checklist
Pilottiautoklaavin syklin kehitys seuraa ennustettavaa järjestystä. Askeleen väliin jääminen tulee myöhemmin esiin kalliina poikkeamana teknologian siirron aikana.
- Määrittele kuormaperheet ja sovi, mikä niistä edustaa pahinta höyryn tunkeutumista.
- Aseta hyväksymiskriteerit kullekin kuormalle, mukaan lukien steriiliyden varmistustaso, lämpötila-alue ja lämpöherkkien ratkaisujen enimmäispitoaika.
- Kartoita kuorma kalibroiduilla termoelementeillä, jotka on sijoitettu kylmään kohtaan ja edustaviin kohtiin kammion ympärillä.
- Kehitä sykliä säätämällä ilmanpoisto-, lämmitys-, altistus- ja kuivausvaiheita, kunnes jokainen anturi täyttää kriteerit.
- Toista sykli vähintään kolme kertaa peräkkäin osoittaaksesi johdonmukaisuuden, ja dokumentoi sitten tulokset kehitysraporttiin.
- Suunnittele mittakaavareitti ajoissa, jotta pilottimittakaavassa todetut parametrit voidaan siirtää selkeästi tuotantolaitteisiin.
Kaksi teknistä yksityiskohtaa kannattaa suunnitella alusta alkaen. Ensinnäkin, jos prosessi käyttää F0-lähestymistapaa, ohjausjärjestelmän on laskettava ja tallennettava se automaattisesti sen sijaan, että se luottaisi jälkiajon laskentataulukkoon. Toiseksi, biologisten ja kemiallisten indikaattoreiden tulisi olla osa rutiinia, ei jälki-ajattelua, koska ne antavat arvioijille riippumattoman vahvistuksen siitä, että fyysiset mittaukset tarkoittavat sitä, mitä he väittävät tarkoittavan.
Puhdashuoneen kirjekuori autoklaavin ympärillä
Sterilointilaite on vain puolet projektista. Ympäröivän huoneen tulee hallita lämpöä, kosteutta, kondenssivettä, höyryn vuotoja ja materiaalien jatkuvaa liikkumista sisään ja ulos. Pilottihuoneissa, joissa sama huone palvelee usein useita prosessivaiheita, tämä kirjekuori määrää sen, pysyykö tila käyttökelpoisena ja helposti puhdistettavana.
Paneelit ja viimeistelyt
Kävele sterilointihuoneeseen, joka on ollut käytössä muutaman vuoden, ja näet yleensä samat ongelmat. Turvonneet paneelisaumat, värjäytynyt tiiviste ja katto, joka on menettänyt pintansa oven yläpuolella. Tiheä mineraaliydinpaneeli säilyttää muotonsa paljon paremmin kuin kevyt vaahtomuoviydin huoneessa, joka heiluu kuuman ja kostean sekä viileän ja kuivan välillä joka päivä. Sileät, ei-huokoiset pinnat ja kunnolla tiivistetyt saumat tekevät rutiinidesinfioinnista käytännöllisen kivun sijaan.
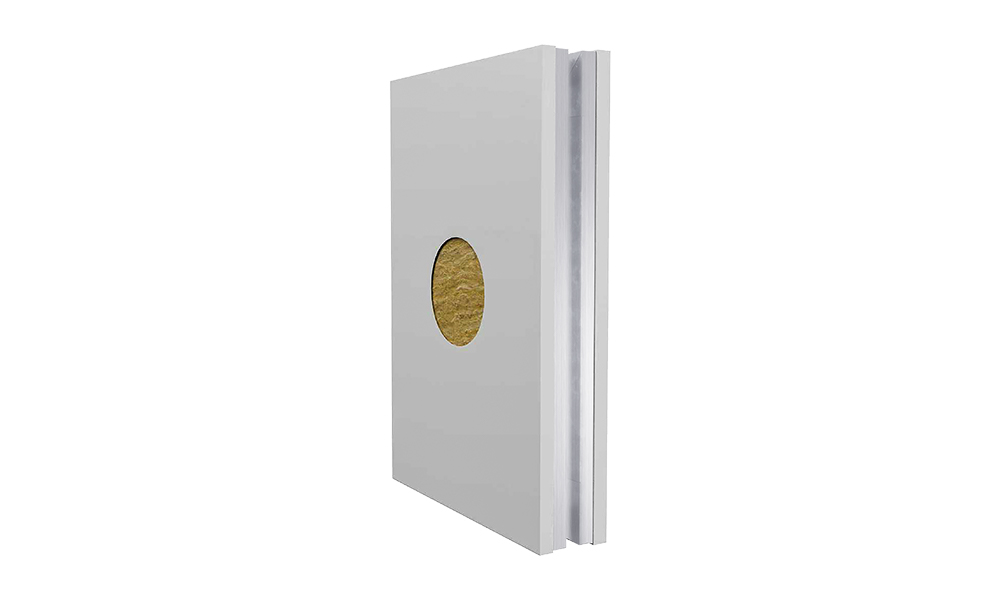 Rockwool Cleanroom -paneeli huoneiden sisätilojen sterilointiin Kivivillatäytteen ja puhdistettavien pintavaihtoehtojen, kuten SS304 tai HPL, ansiosta tämä paneeli sopii puhdastilojen seiniin ja kattoihin kosteissa sterilointihuoneissa. Näytä tuote →
Ovet, tiivisteet ja laitteistot
Ovilaitteisto kestää enemmän rangaistusta sterilointihuoneessa kuin melkein missään muualla puhdastilassa. Kuljettajat liikkuvat nopeasti, vaunut törmäävät kehyksiin ja kosteus jää pinnoille syklien välillä. Ruostumattomat ovet tukevat tiivisteet ja helposti vaihdettavat tiivisteet kestävät hyvin ja pitävät pinnan puhdistettavana ilman erikoiskäsittelyä. Kun huoneessa on oltava painekaskadi, ovi ja sen suljin on valittava yhdessä, jotta avautumisvoima pysyy henkilökunnan hallittavissa.
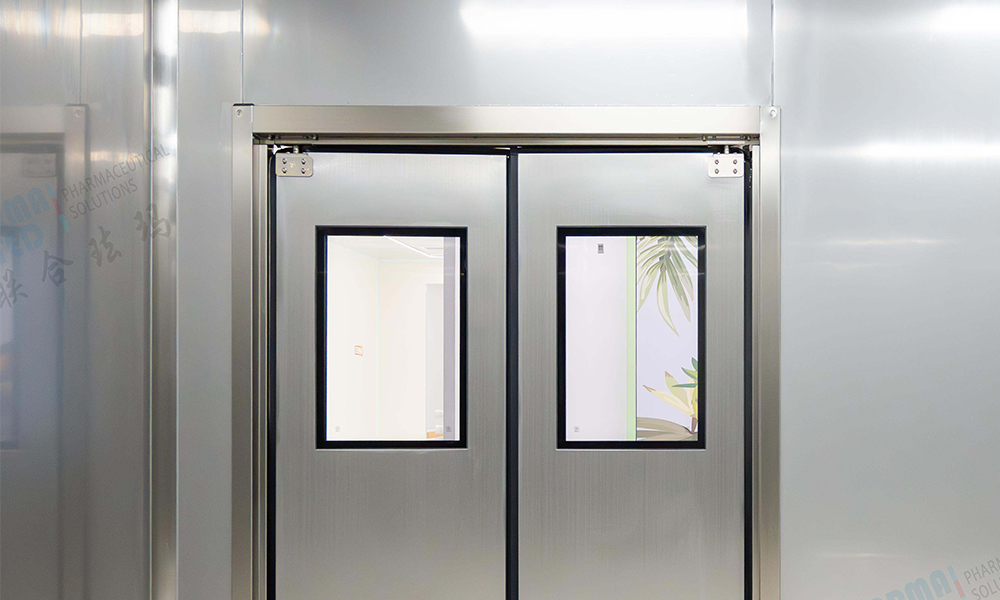 Puhdastila ruostumattomasta teräksestä valmistettu ovi sterilointihuoneisiin Tämä ruostumattomasta teräslevystä valmistettu ovi kestää korroosiota, iskuja ja kosteutta ja tukee toistuvaa puhdistusta farmaseuttisissa, laboratorioissa ja sairaaloissa. Näytä tuote →
Siirtopisteet ja materiaalivirta
Joka kerta kun ovi avautuu valmistusalueen ja steriilin ytimen väliin, painesuhde sviitissä häiriintyy. Läpikulkupiste ratkaisee tämän ongelman antamalla materiaalien ylittää rajan rikkomatta huoneiden välistä eroa. Pilottitiloissa tämä pieni laite tekee usein kahden huoneen layoutista toimivan, varsinkin kun itse autoklaavia ei ole asennettu seinään asennettuna läpivientiyksikkönä.
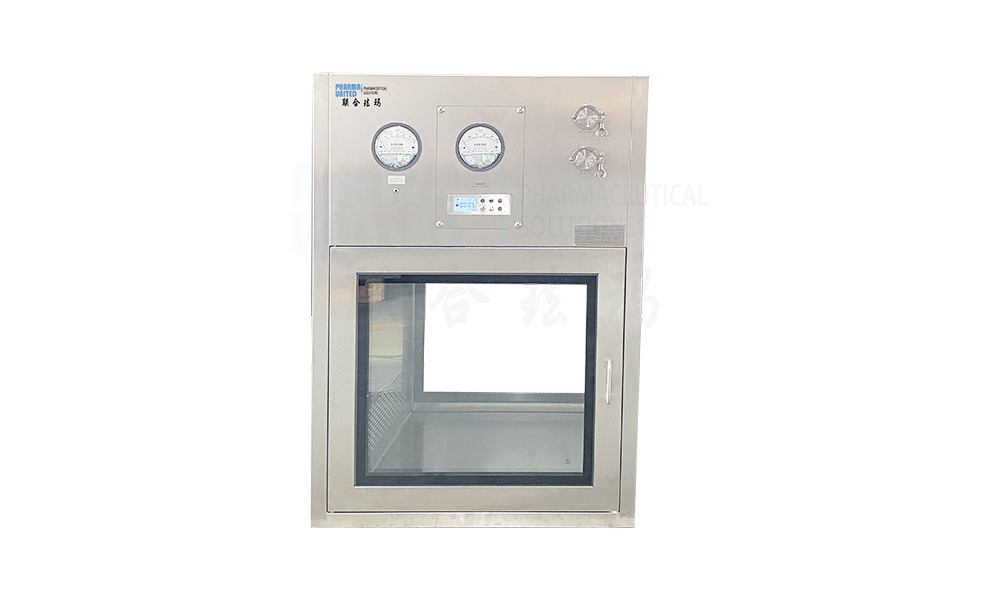 SS304 passilaatikko puhdastilan materiaalin siirtoon Tämä SS304-passilaatikko siirtää materiaaleja kahden huoneen puhdastiloihin ja vähentää samalla oviaukkoja, ilmanvaihtoa ja ristikontaminaation riskiä. Näytä tuote →
Apuohjelmat, lämpökuorma ja layout suunnittelu
Sterilaattorit ovat raskaita hyötykuluttajia ja niiden kysyntä on keskittynyt lyhyisiin purskeisiin, joita on helppo aliarvioida suunnittelupiirustuksessa. Huoneen asettelu ottamatta huomioon tätä profiilia on yksi yleisimmistä syistä, miksi pilottisarja ei toimi kunnolla käyttöönoton jälkeen.
| tekijä | Mitä suunnitella |
|---|---|
| Höyryn syöttö | Höyryn laatu, huippukysynnän kapasiteetti ja lauhteenpoisto |
| Jäähdytysvesi | Virtausnopeus vaipan jäähdytystä varten ja tyhjennys, joka kestää tilavuuden |
| Paineilma | Puhdas, kuiva ilma venttiileille, oven tiivisteille ja pneumaattisille ohjauksille |
| Huoneen poistoilma | Purkamisen aikana vapautuvan lämmön ja kosteuden poisto |
| Sähköt ja säätimet | Erillinen syöttö, tiedonkeruu ja selkeä reitti anturikaapeleille |
| Palvelun pääsy | Yksikön takana tilaa huoltoa varten ilman pääsyä puhtaalle alueelle |
Viemäröinti ansaitsee erityistä huomiota. Suuresta kammiosta kondenssivesi saapuu nopeasti, eikä käsienpesuun mitoitettu lattiakaivo pysy perässä. Lattian kallistaminen kunnolla kiinni olevaa viemäriä kohti ja viemärin pitäminen kriittisen puhtaan alueen ulkopuolella mahdollisuuksien mukaan välttää seisovan veden ja sitä seuraavat biofilmit.
Yleisiä virheitä määritettäessä autoklaaveja pilottierille
Useimmat pilottiautoklaaviprojektit, jotka joutuvat vaikeuksiin, tekevät niin ennustettavissa olevista syistä. Nämä ovat niitä, joita näemme useimmiten.
- Ostamalla pelkän kammion tilavuuden perusteella tarkistamatta, että pahimman tapauksen kuormitus mahtuu fyysisesti höyryn kiertoon.
- Puhdastilojen rakentamispäätökset jätetään vasta laitteiden tilauksen jälkeen, jolloin seinäläpivientien selvittäminen ei toimi.
- Ei oteta huomioon kosteutta, jonka yksittäinen jakso vapauttaa pieneen huoneeseen, mikä sitten työntää LVI-järjestelmän suunnittelukapasiteetin yli.
- Viemärien ja höyryn saannin mitoitus keskimääräisen kysynnän sijaan huippukysynnän mukaan.
- Syklin kehittämisen käsitteleminen tehtävänä myöhempää käyttöä varten, mikä viivästyttää ensimmäistä suunnitteluerää ja työntää validoinnin nurkkaan.
- Unohdetaan, että pilottitiimit vaihtavat kuormia jatkuvasti, ja määritetään ohjausjärjestelmä, joka tukee vain kourallista kiinteitä reseptejä.
Autoklaavin ja huoneen suunnittelu yhtenä järjestelmänä
Puhtaimmat pilottiprojektit ovat ne, joissa sterilointilaite ja huone suunnitellaan samassa keskustelussa. Kammion mitat, ovien asennot, paneelin paksuus, tyhjennyspaikka, pakokaasukapasiteetti ja painekaskadi vaikuttavat kaikki toisiinsa, ja jokainen voi hiljaa mitätöidä muut, jos se päätetään erikseen. Laitetoimittajan ja puhdastilaurakoitsijan saattaminen saman pöydän ääreen varhaisessa vaiheessa maksaa hyvin vähän ja säästää paljon uusintatyötä.
Jos et halua koordinoida useita toimittajia yhdessä pilottipaketissa, meidän puhdastila avaimet käteen -ratkaisu kattaa suunnittelun, paneelien ja ovien valmistuksen sekä paikan päällä tapahtuvan asennuksen yhtenä kokonaisuutena. Tiloista, joiden on tyydytettävä lääkealan arvioijia, meidän farmaseuttiset puhdastilaratkaisut sivulla kerrotaan, kuinka kirjekuori, painejärjestelmä ja asiakirjat yhdistetään. Jos sinulla on kuormalista ja pohjapiirros, katsomme mielellämme molemmat ja kerromme rehellisesti, missä riskit ovat.
Usein kysytyt kysymykset
Kuinka suuri autoklaavin tulisi olla pilottierää varten?
Kokoa pahimmasta kuormasta tyypillisen sijaan, lisää sitten 10–15 prosenttia höyryn kiertoa varten. Käytännössä useimmat pilottitilat asettuvat 50-500 litran väliin. Jos kuormalista muuttuu edelleen, valitse isompi kammio joustavilla hyllyillä sen sijaan, että tiukka kammio sopii tämän päivän prosessiin.
Voidaanko pöytäautoklaavia käyttää puhdastilassa?
Kyllä, jos ympäröivä huone kestää lämmön, kosteuden ja kondenssiveden, jonka yksikkö vapauttaa. Työpöytäyksiköt ovat yleisiä laboratorioissa ja pienissä pilottiyksiköissä niiden pienen jalanjäljen vuoksi. Tärkeimmät rajoitukset ovat ergonomia, viemäröinti ja paikallinen poisto, ei itse huoneen luokittelu.
Mitä puhdastilaluokitusta sterilointihuone tarvitsee?
Luokittelu riippuu siitä, mikä kuorma on ja mihin se menee jälkeenpäin. Valmistelualue, joka syöttää steriiliä ydintä, on usein suunniteltu kontrolloiduksi, mutta huonolaatuisemmaksi tilaksi, jossa korkeampi luokitus on läpiviennin puhtaalla puolella. Painekaskadilla näiden vyöhykkeiden välillä on enemmän merkitystä kuin yhdellä otsikolla.
Kuinka kauan syklin kehittäminen kestää?
Selkeän neste- tai instrumenttikuormituksen osalta kehitys- ja uusintatutkimus voidaan usein suorittaa muutamassa viikossa, kun laite on asennettu ja kalibroitu. Monimutkaiset huokoiset kuormat tai prosessit, joissa lämpöherkkien ratkaisujen lämpötilarajat ovat tiukat, vievät yleensä kauemmin, koska kylmäkohta on löydettävä ja pidettävä kapealla kaistalla.
Tarvitsenko kaksiovisen autoklaavin pilottityöhön?
Ei aina, mutta yleensä sitä kannattaa harkita. Seinän läpi asennettu kaksiovinen yksikkö mahdollistaa materiaalien siirtymisen valmistelupuolelta puhtaalle puolelle ilman avoimen käytävän siirtoa, mikä yksinkertaistaa painejärjestelmää ja vähentää uudelleensaastumisriskiä. Jos asettelu ei salli seinän läpivientiä, läpivientipiste on käytännöllinen vaihtoehto.
Mitä minun tulee valmistaa ennen yhteydenottoa toimittajaan?
Kaksi asiaa tekevät ensimmäisestä keskustelusta paljon tuottavamman: realistinen kuormaluettelo konttityypeillä ja -kooilla sekä karkea pohjapiirros, joka näyttää, missä yksikkö istuu ja mistä materiaalit tulevat ja mihin ne menevät. Näiden kahden asiakirjan avulla kammion mitoista, ovien sijoittelusta ja hyödyllisyysvaatimuksista voidaan keskustella konkreettisesti yleisten termien sijaan.


-
mobiili
+86-177 1554 8238
-
Sähköposti
chin@pharma-united.com
-
Osoite
No.58 Beiyuan Road, Dianshanhun kaupunki, Kunshan City, Jiangsun maakunta, Kiina
Tekijänoikeus © Pharma United Co., Ltd. Rights Reserved.
OEM/ODM Cleanroom Engineering -ratkaisujen valmistajat